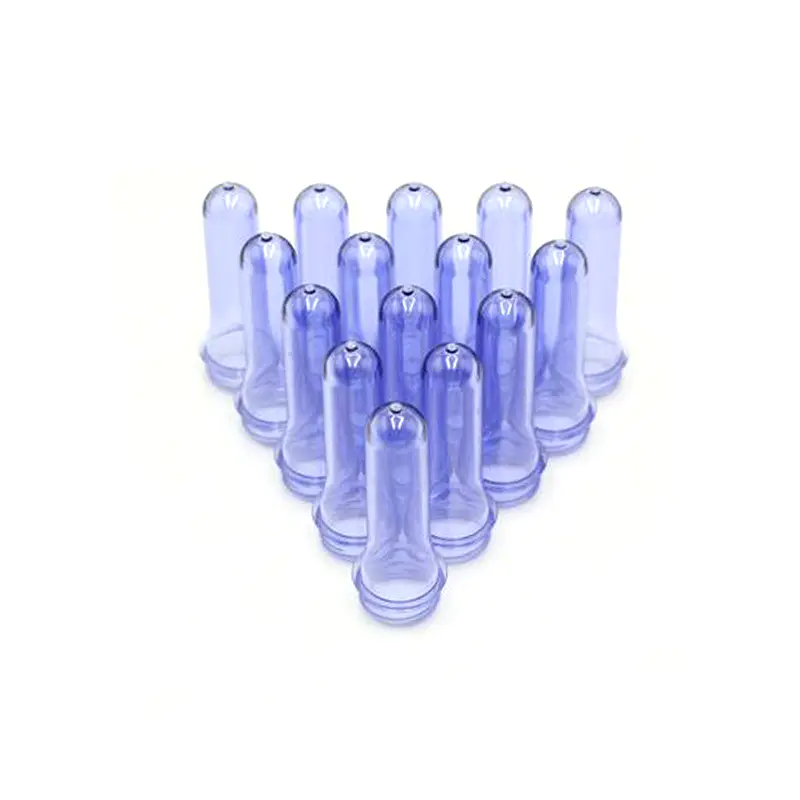
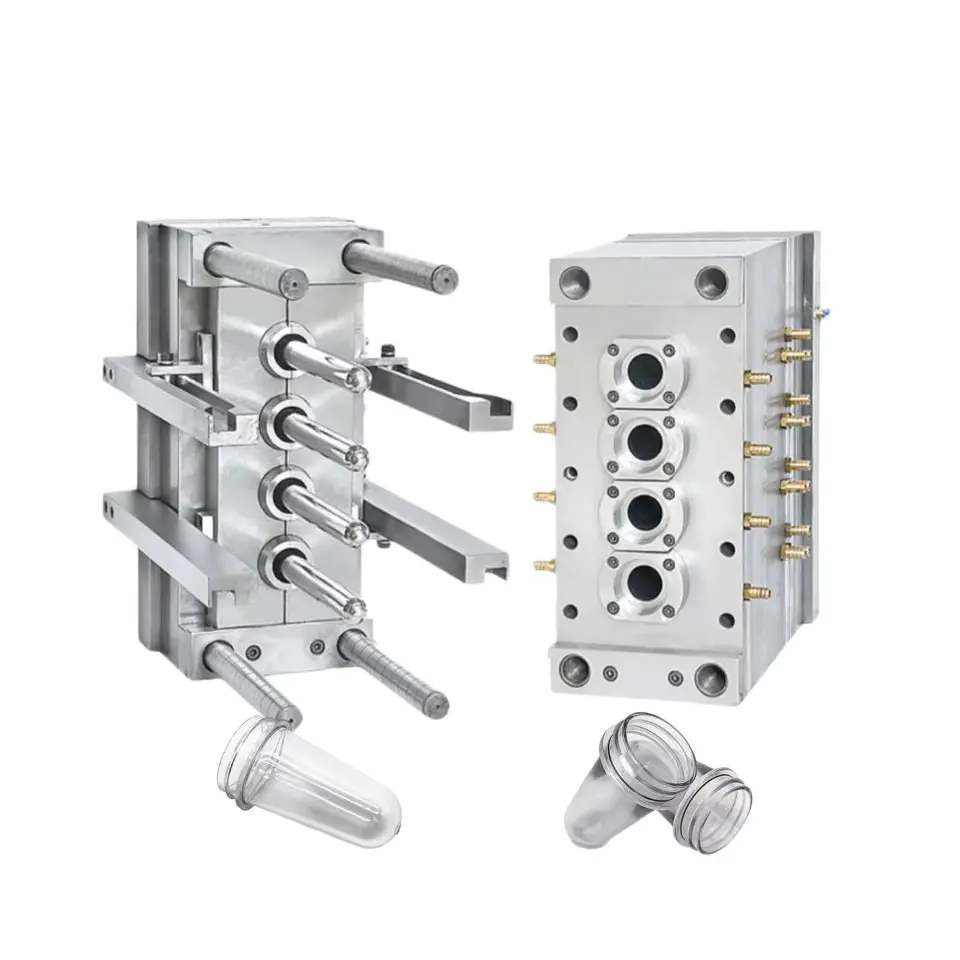
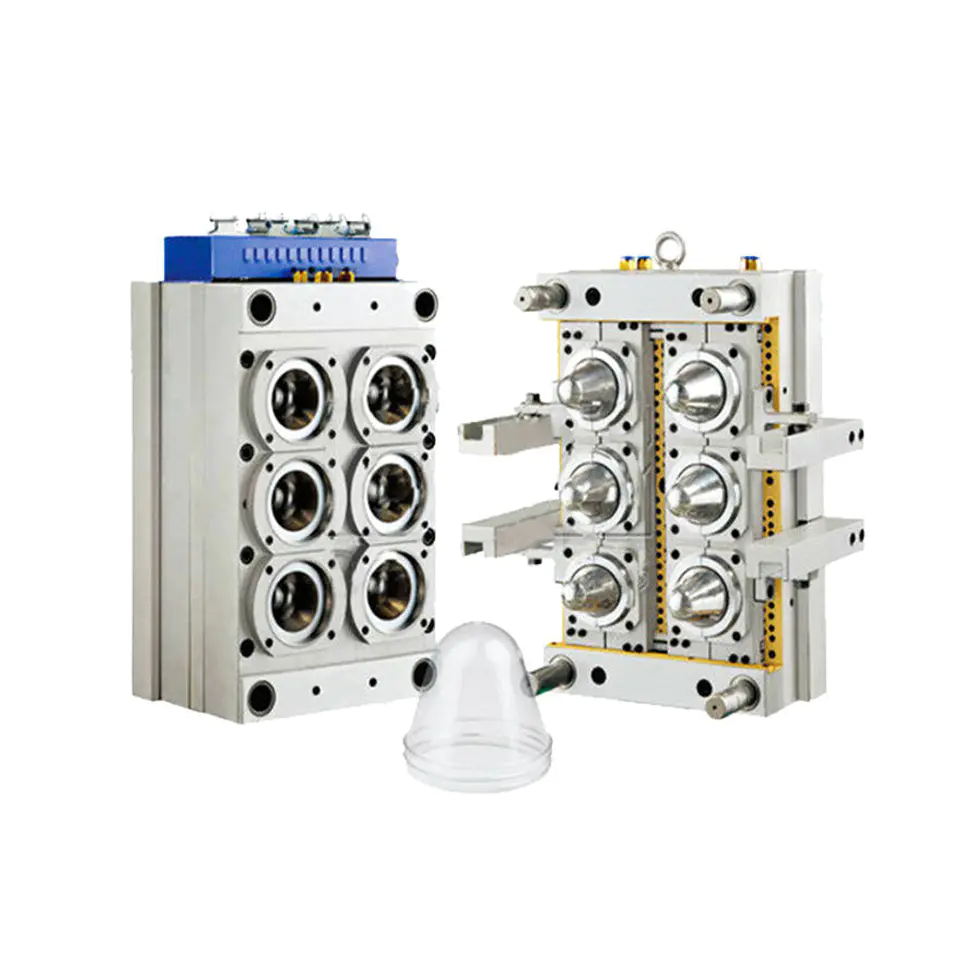
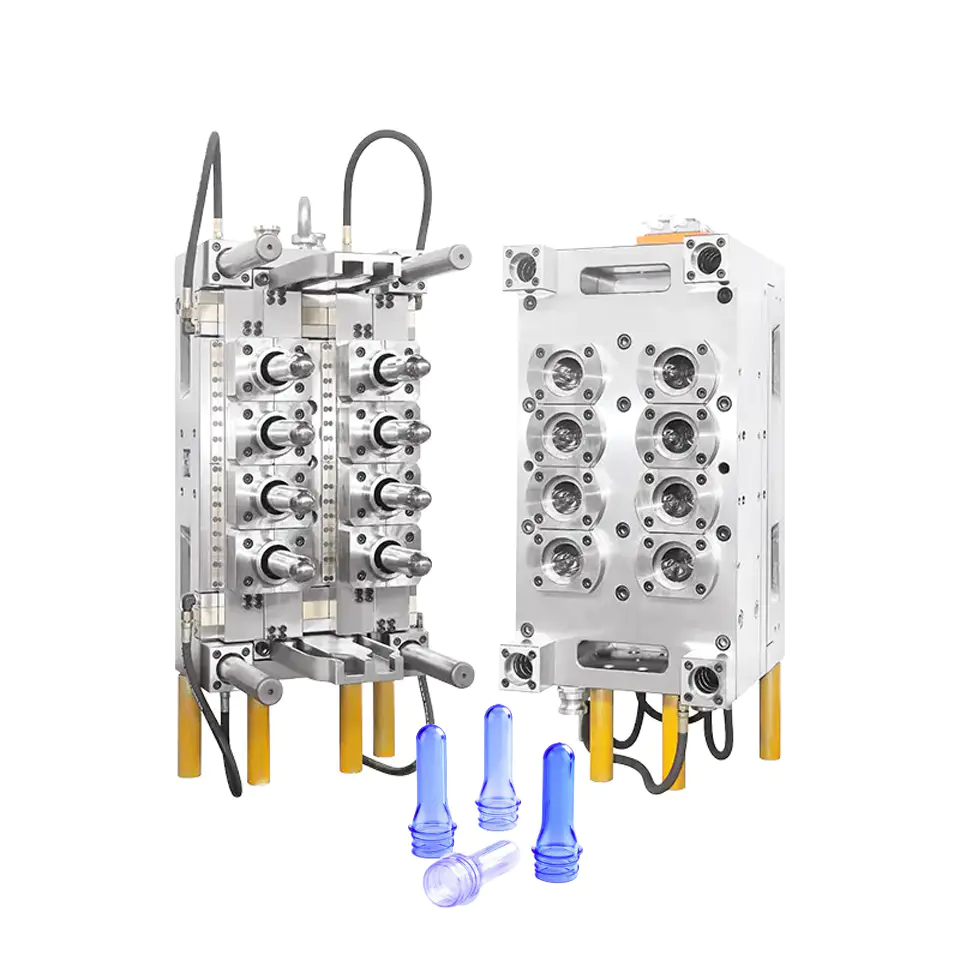
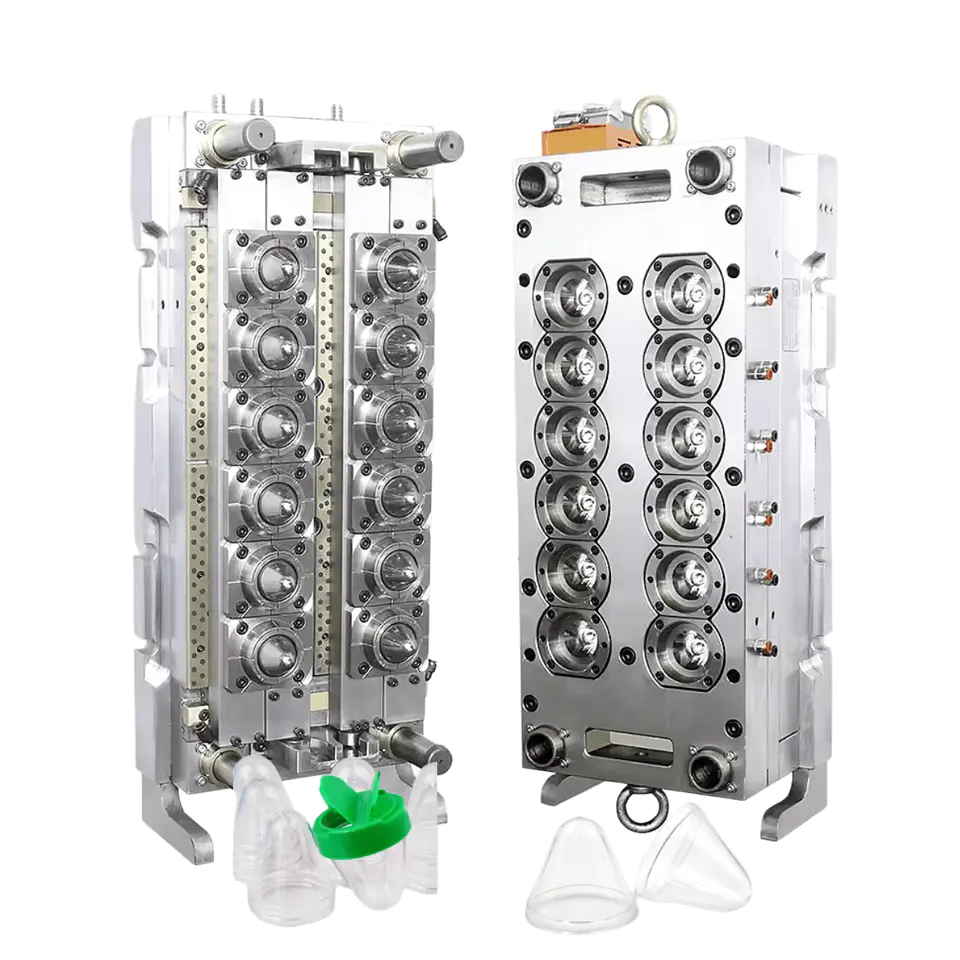
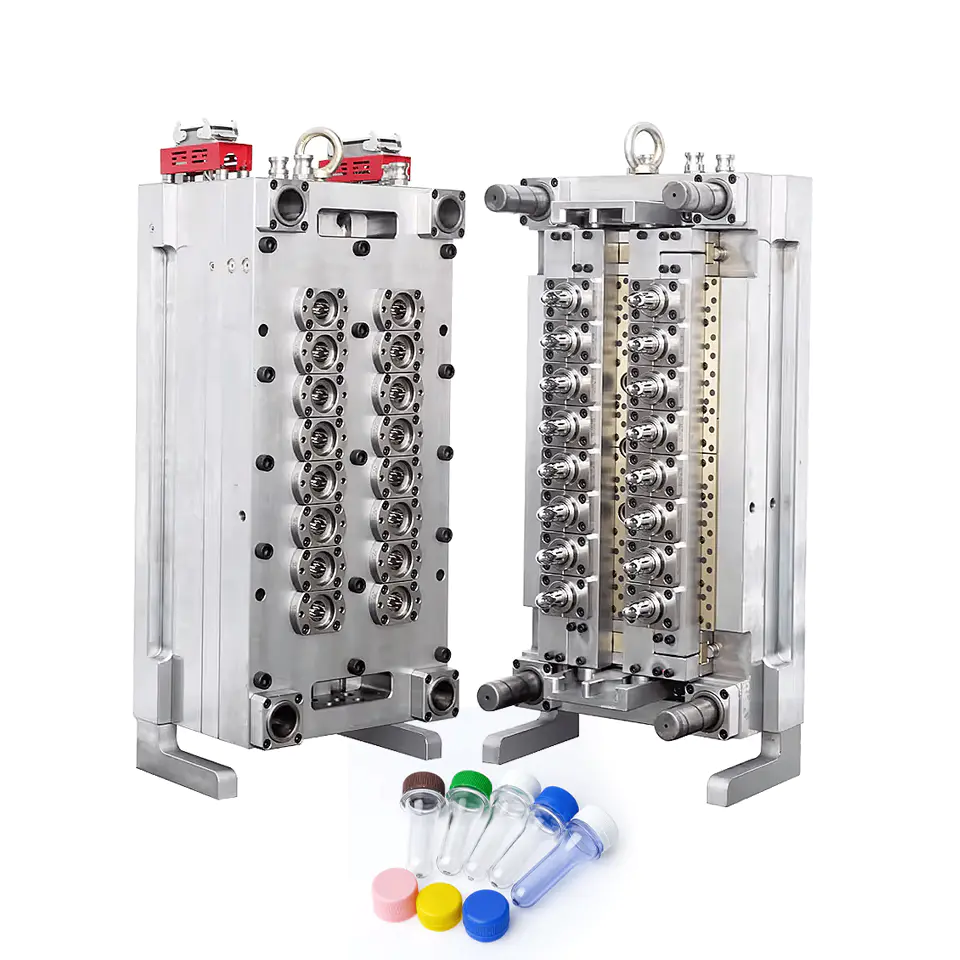
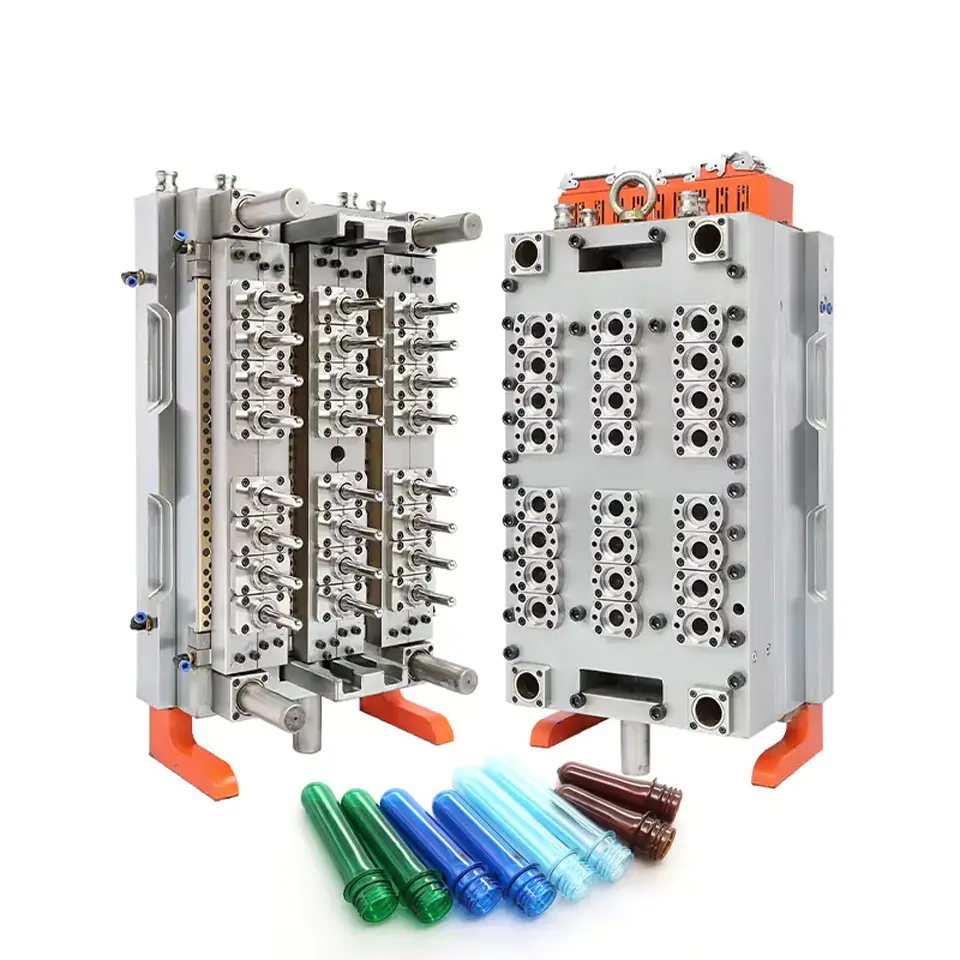
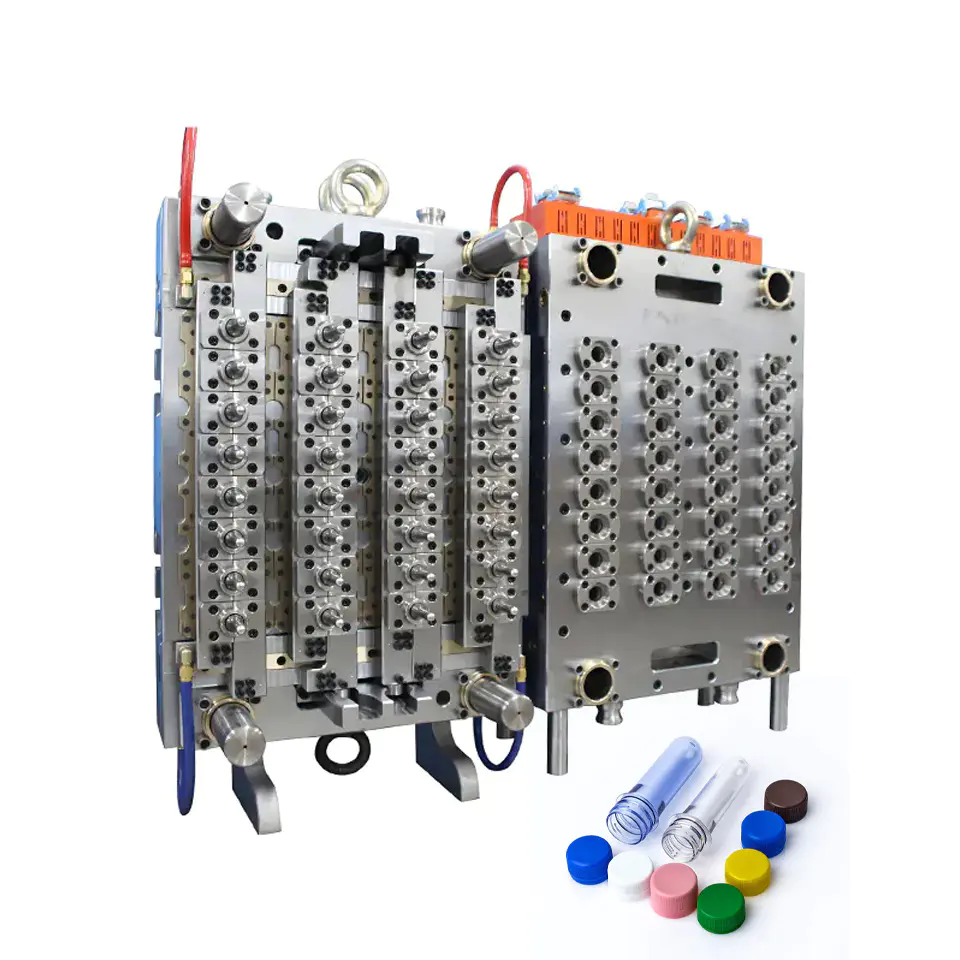
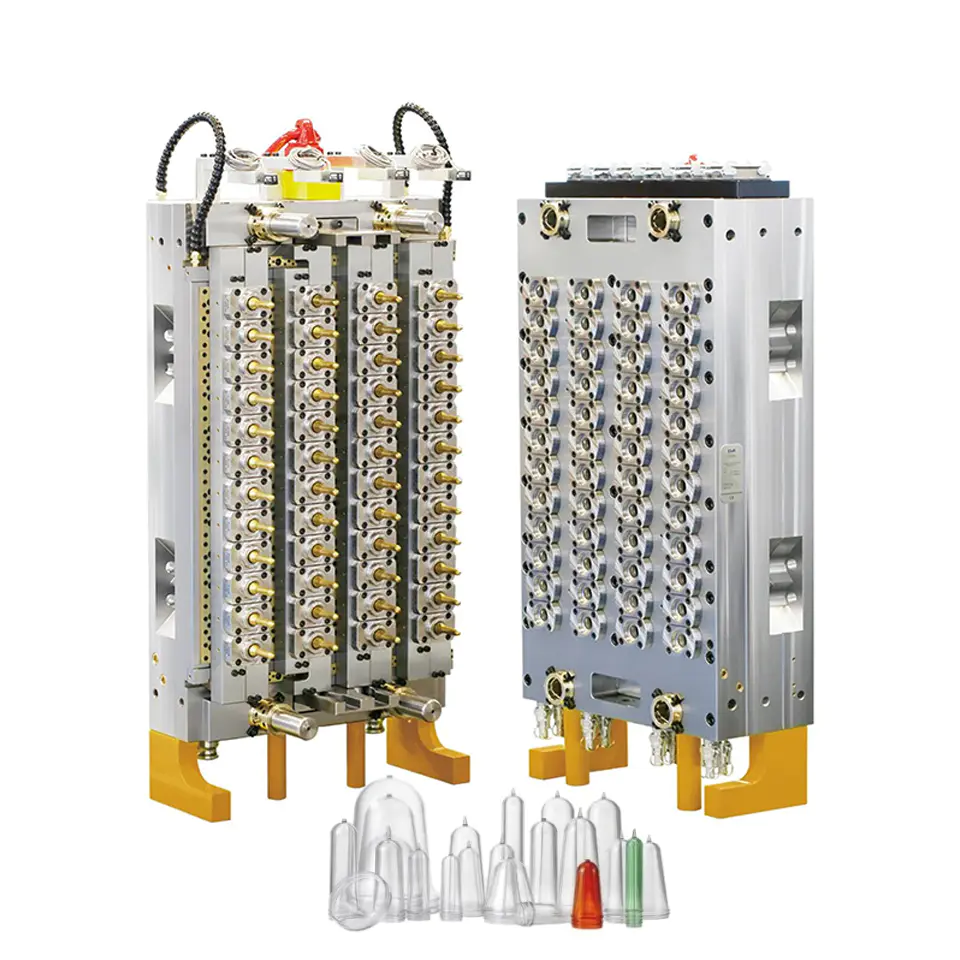
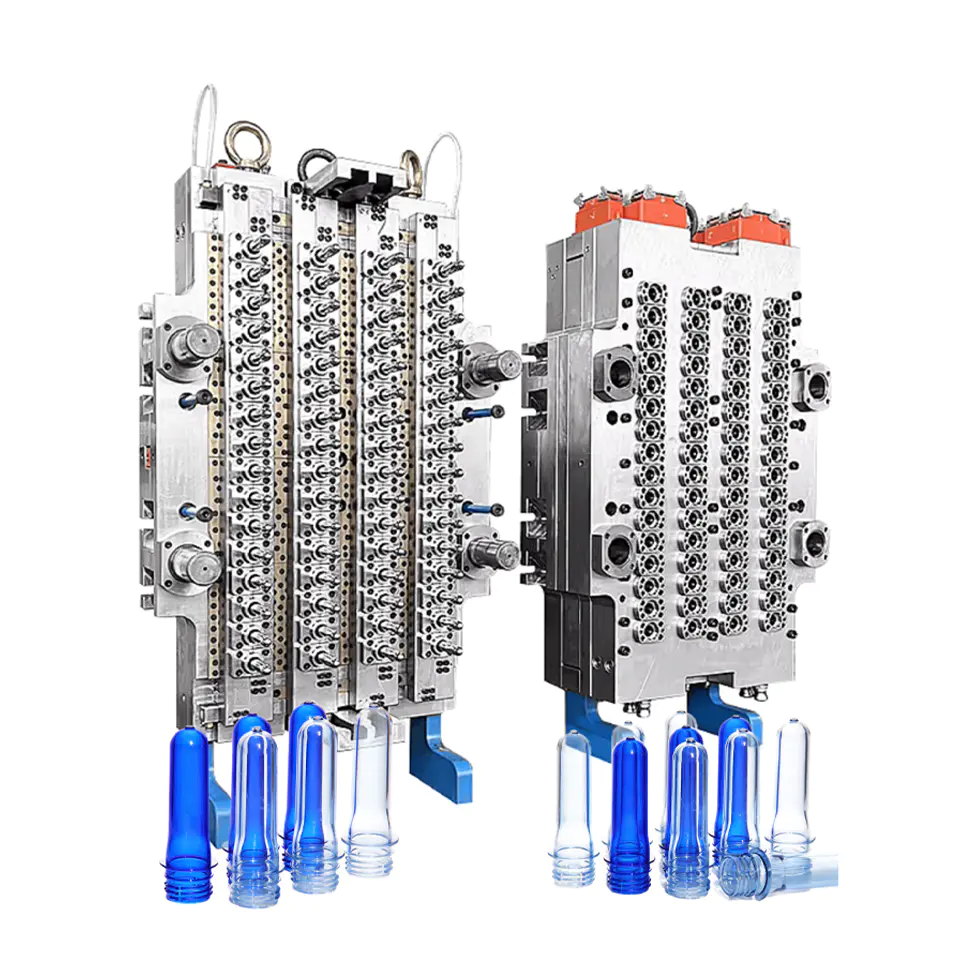
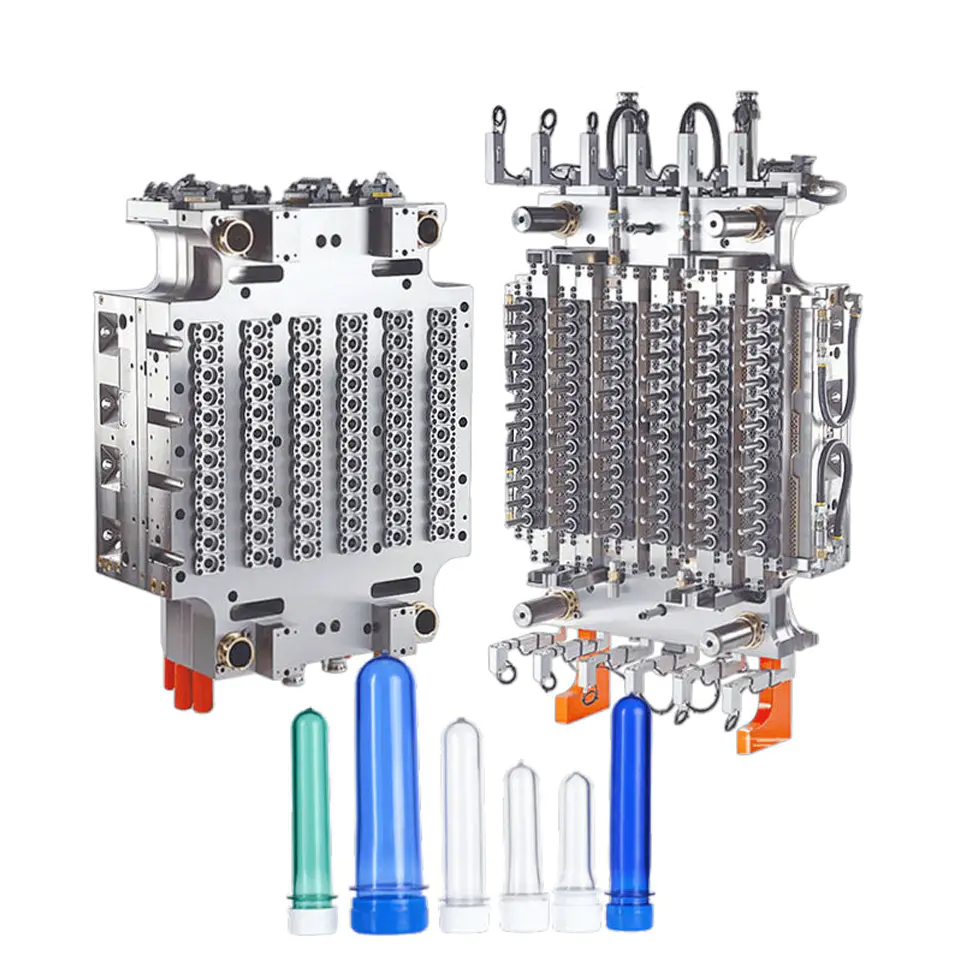
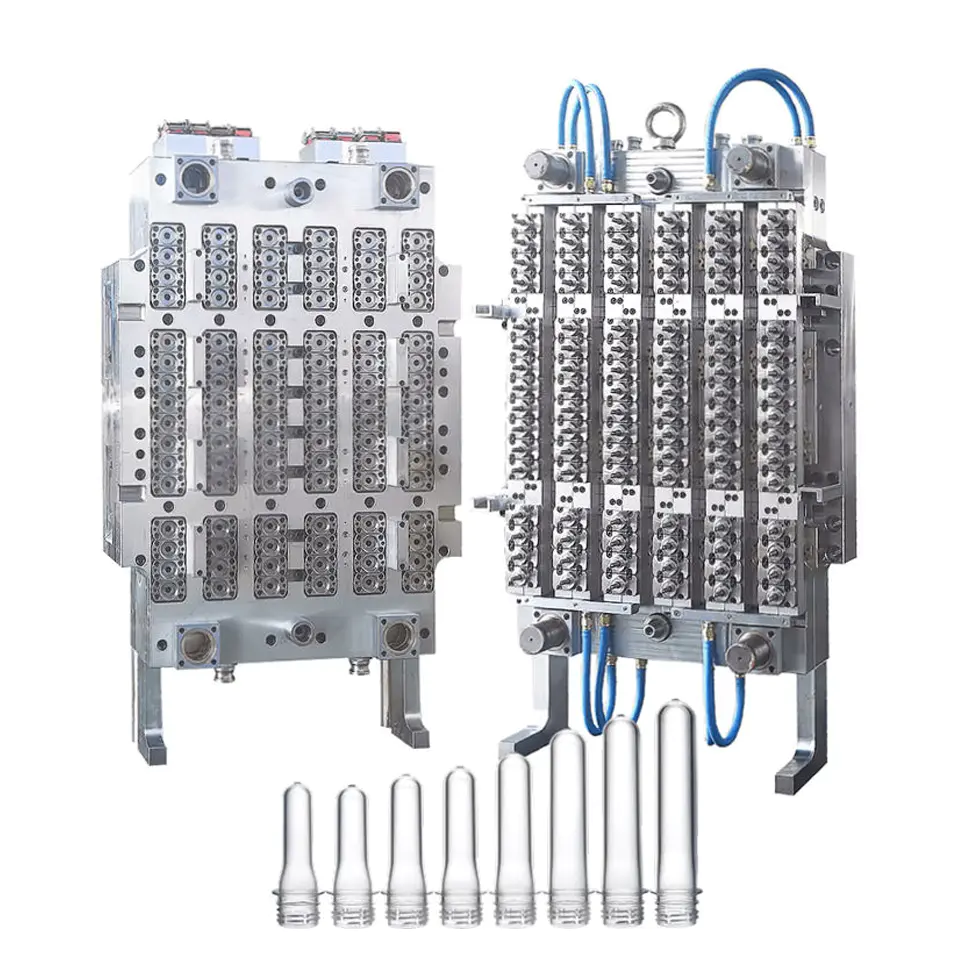
Moule de préforme PET
| Catégorie | Paramètre | Descriptif |
| Spécifications de base | Nombre de cavités | 2/4/8/16/24/32/48/64/72/96/128,stc. |
| Tapez de moule | Canal chaud de vanne | |
| Machine d'injection applicable | Machine de moulage par injection standard ou machine PET à grande vitesse spécialisée | |
| Cycle de moulage | 8 à 20 secondes | |
| Durée de vie du moule | 3 à 5 millions de clichés (évolutif) | |
| Paramètres de préforme | Poids de la préforme | 10g – 700g |
| Tolérance de poids | ±0,1g | |
| Finition du manche/Spécifications | 18/20/24/28/30/38/45/48/55/60/80/85/100mm | |
| Longueur de la préforme | 50 – 200 millimètres | |
| Type de bouteille applicable | Bouteille d'eau/bouteille d'huile/remplissage à chaud/CSD/bouteille à large ouverture | |
| Matériaux de moule | Cavité | S136 / 316 (poli miroir, résistant à la corrosion) |
| Noyau | S136, H13 (résistant à l'usure et à la chaleur) | |
| Fond de moule | P20H / 718H / 4Cr13H / H13 | |
| Système de canaux chauds | En interne / YUDO / Mold-Masters, etc. | |
| Coureur chaud | Type | Vanne |
| Stabilité de la circulation | Haute cohérence, faible écart | |
| Dimensions du moule | Poids du moule | 800kg – 3500kg |
| Taille du moule | Personnalisé selon le numéro de cavité (dessins 2D/3D disponibles) | |
| Interface d'eau de refroidissement | 1/2" / 3/4" | |
| Alimentation | AC220V / AC380V | |
| Mises à niveau facultatives | Traitement de surface | Chromage/Titane (prolonge la durée de vie) |
| Système de contrôle de la température | Mise à niveau du contrôle de température de haute précision | |
| Système de refroidissement | Conception de canal de refroidissement à haute efficacité | |
| Optimisation du canal de flux | Conception de coureur équilibré multi-cavité | |
| Conception légère | Conception de préforme légère | |
| Indicateurs clés de qualité | Transparence | Brillance déterminée par un contrôle stable de la température |
| Cohérence du poids | Affecte la stabilité du moulage par soufflage | |
| Précision de finition du manche | Détermine l’étanchéité et la compatibilité | |
| Coût d'entretien | Dépend de la qualité de l'acier et du système de canaux chauds |
Les moules sont enduits d'huile antirouille, enveloppés dans un film plastique et emballés dans des caisses en bois robustes sans fumigation. Une copie numérique des dessins du moule et une vidéo de test (code USB ou QR) sont incluses à l'intérieur de la caisse.
Les moules standard (par exemple, moules de préformes ou de bouchons de 16 à 32 cavités) prennent généralement 4 à 6 semaines. Les moules complexes ou à grande empreinte (48 empreintes) prennent de 6 à 8 semaines, selon la complexité et le calendrier de commande actuel.
Oui. Nous proposons une solution complète en concevant simultanément la finition du capuchon et du col pour garantir un ajustement parfait et une étanchéité 100 % étanche. Des tests d'assemblage virtuel et des prototypes physiques sont effectués avant la découpe de l'acier.
Oui, nous réalisons principalement des moules personnalisés. Vous pouvez fournir des dessins ou des échantillons, ou nous pouvons concevoir à partir de votre concept. Notre équipe d'ingénierie effectue des analyses DFM et de flux de moule pour optimiser la structure du moule.
Nous sommes un fabricant intégré avec notre propre usine de moules et notre service commercial international. Tous les moules sont conçus, usinés, assemblés et testés en interne – sans intermédiaire.
Veuillez fournir : 1) un dessin 2D/3D ou un échantillon physique ; 2) Type de matériau (PP, PE, PET, etc.) ; 3) Exigences en matière de cavité (par exemple, 16 cavités, 32 cavités) ; 4) Volume de production annuel estimé. Nous vous recommanderons ensuite la bonne nuance d’acier et vous fournirons un devis détaillé.
Pendant les jours ouvrables, nous vous répondrons dans les 12 heures après réception de votre demande. Pour les demandes urgentes, veuillez nous appeler ou nous contacter via WhatsApp.